LSR und PBT gemeinsam verarbeiten (Arburg)
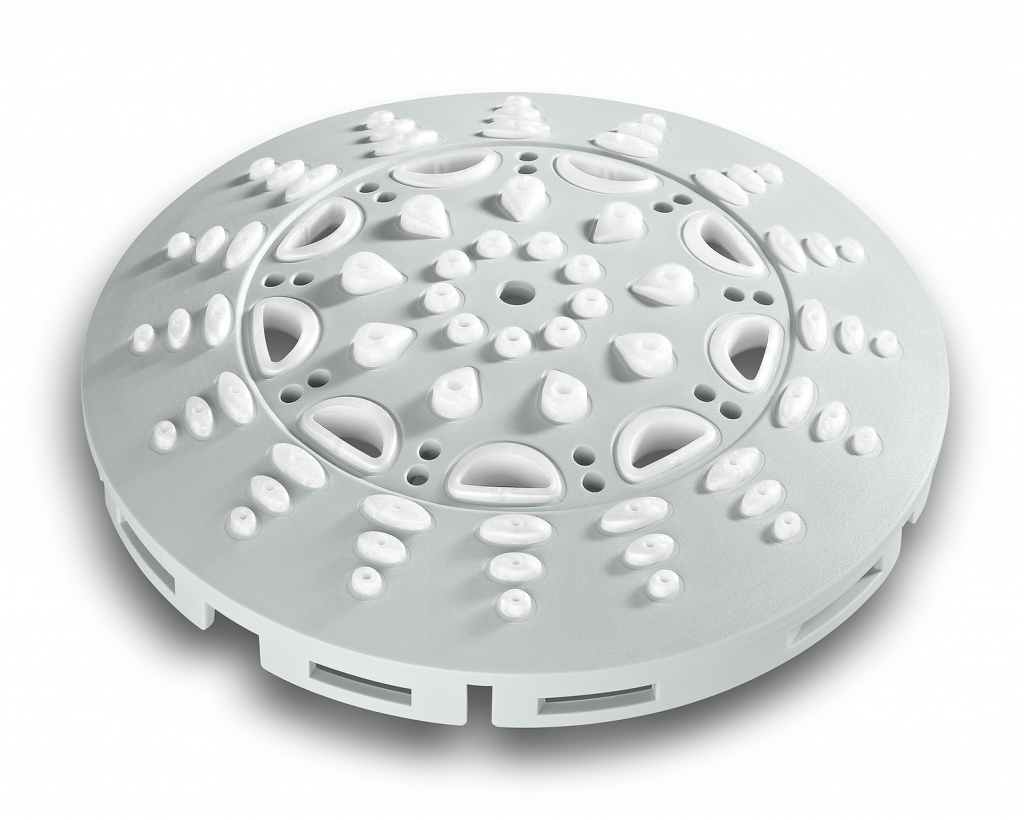 Der Strahlbildner aus PBT und LSR wird auf einem elektrischen Zwei-Komponeten-Allrounder 570 A gespritzt. (Foto: Arburg GmbH)
14.03.2012/Arburg. Die Herstellung von Hart-Weich-Verbindungen mit einer Silikon-Komponente stellt hohe Anforderungen an die Maschinen- und Werkzeugtechnik, da eine thermische Trennung im Werkzeug notwendig ist. Wie sich eine qualitativ hochwertige Serienproduktion solcher Zwei-Komponenten-Teile effizient realisieren lässt, zeigte Arburg auf der Fakuma 2011. Auf einer Spritzgießanlage mit einem elektrischen Allrounder A und einem Robot-System Multilift V wird ein Strahlbildner für eine Duscharmatur komplett gefertigt, geprüft und verpackt.
Gespritzt wird der Strahlbildner aus PBT und LSR auf einem elektrischen Zwei-Komponeten-Allrounder 570 A, der über eine Schließkraft von 2.000 kN verfügt und mit zwei Spritzeinheiten der Größe 170 ausgestattet ist. Das 2+2-fach-Schieberwerkzeug der Firma Rico wird bei der Firma Grohe in Lahr eingesetzt. Das Material stammt von den Firmen Bada (PBT, GF 30) und Momentive Performance Materials (LSR, Silopren 2752). In einer Zykluszeit von 40 Sekunden entstehen zwei Vorspritzlinge und zwei fertige Bauteile mit einem Teilegewicht von 43,3 Gramm. Aufgrund der komplexen Teilegeometrie hat der Werkzeughersteller die Transfertechnik gewählt. Dabei setzt vertikal eingreifendes Robot-System Multilift V die Vorspritzlinge im Werkzeug um. Es verfügt über einen angepassten Entnahmegreifer, der auf eine Dreh-Klappachse montiert ist. Neben dem Umsetzen entnimmt der Multilift V auch die Fertigteile und führt diese der Kühlstation mit integrierter optischer Prüfung zu. Danach werden die Artikel inline verpackt, etikettiert und versandfertig aus der Anlage ausgeschleust.
Thermisch getrenntes Werkzeug
Bei dem 2+2-fach-Werkzeug kommt die Heißkanaltechnik zur Direktanspritzung im Thermoplastbereich des Werkzeugs zum Einsatz und wird durch eine Kaltkanal-Direktanspritzung im LSR-Bereich ergänzt. Um Verarbeitungsprobleme auszuschließen, sind beide Sektoren im Werkzeug thermisch klar voneinander getrennt. Damit kann das LSR nicht vorzeitig ausreagieren und das PBT bleibt im schmelzflüssigen Zustand, um für den nächsten Schuss weiter einsetzbar zu sein. Die Kaltkanaltechnik bei diesem Werkzeug sorgt zudem dafür, dass kein Angussmaterial anfällt, das nicht recycelt werden kann.
Material wird fast vollständig genutzt
Durch eine optimierte Fassentleerung bei der eingesetzten LSR-Dosieranlage SilcoStar 923 der Firma 2KM lässt sich zudem die Restmenge eines 200-l-Fasses einfach und komfortabel auf ein Minimum reduzieren. Unterschiedliche Füllmengen von A- und B-Komponenten können durch den Einsatz neuer Dosierpumpen ausgeglichen werden, sodass sich die Restmenge in den Gebinden auf unter 1 Prozent verringert.
Anlage produziert verkaufsfertig
In die Einzelabläufe aufgegliedert arbeitet die vollautomatische Produktionszelle folgendermaßen: Nach der Entnahme der Fertigteile werden diese auf eine Kühlstation gesetzt und über Lüfter aktiv gekühlt. Die Kühlstation der Firma Barth arbeitet dabei nach dem First-in-First-out-Prinzip. Anschließend werden die Formteile auf einen pneumatischen Zweifach-Schiebetisch umgesetzt und unter eine Kameraprüfstation gefahren. Das Kamerasystem der Firma Fuchs ist so auf das Gestell der Kühlstation montiert, dass Kamera, Schiebetisch und Kühlpositionen eine Einheit bilden. Geprüft wird von oben, wobei der Schiebetisch auf die Prüfposition fährt und das Kamerasystem die Wasserdurchlässe der LSR-Komponente auf Durchgängigkeit und Rundheit kontrolliert. Untersucht wird auch die Fläche der LSR-Komponente auf Über- und Unterspritzung. Danach werden die Gutteile in einer Schlauchbeutel-Verpackungsanlage der Firma AVT einzeln verpackt und mit einem Etikett versehen. Die Aufkleber sind für die Messeanlage mit allen Partnern, der Arburg-Standnummer sowie aktuellen Produktionsdaten (Datum und Uhrzeit) bedruckt, könnten aber auch jede andere gewünschte Information enthalten.
Vollautomatisch anspruchsvoll produzieren
Die Produktionsanlage zur Herstellung der Strahlbildner ist ein gutes Beispiel dafür, wie sich komplexe Fertigungsabläufe mit anspruchsvoller Werkzeugtechnik durchgängig automatisieren lassen. Durch die thermische Trennung von Heiß- und Kaltkanalblöcken läuft die Teileherstellung einwandfrei. Zudem sind die Abläufe nach der Entformung hinsichtlich des Gesamtzyklus so optimiert, dass möglichst wenig Zeit verstreicht. Damit sind die Voraussetzungen für die effiziente Produktion eines Mehrkomponententeils mit LSR-Anteil rundum erfüllt.
Weitere Informationen:
| Ihr Warenkorb | |
|---|---|
| 1 Artikel | 199,00 € |